无缝焊接门窗:从工艺革新到性能跃迁,一扇窗的密封逻辑
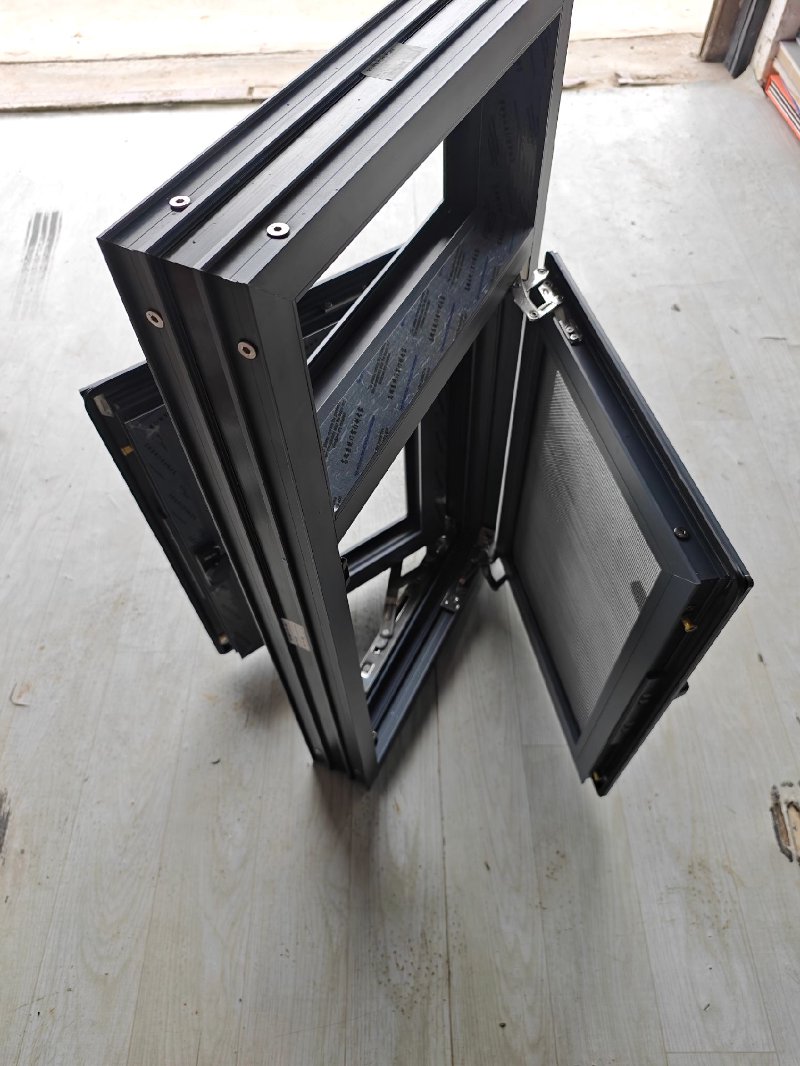
在门窗行业,密封性能长期被视为衡量产品品质的核心指标。传统断桥铝门窗采用组角工艺,窗框四角通过角码与注胶连接,不可避免地存在微缝隙。这些缝隙在温差变化与风压作用下逐渐扩大,成为渗水、漏风与噪音渗透的主要通道。无缝焊接门窗的出现,正是对这一结构缺陷的针对性回应。本文从工艺原理、性能数据与选购逻辑三个维度,梳理这一品类在北京门窗市场中的真实表现。
一、工艺原理:从"机械连接"到"分子级融合"
无缝焊接门窗的核心在于窗框四角的连接方式。传统组角工艺依赖角码机械固定,配合注胶密封,其密封效果受限于胶体老化速度与加工精度。而无缝焊接工艺通过高温熔融型材端面,使铝合金在分子层面实现融合,焊口强度可达母材的85%以上。焊接完成后,再经打磨、抛光与喷涂处理,窗框四角呈现连续无缝的视觉效果。
这一工艺对设备精度要求极高。以京驰建筑门窗的生产线为例,其采用的数控焊接设备定位精度控制在0.1毫米以内,焊接温度与时间参数需根据型材壁厚实时调整。壁厚1.4毫米与2.0毫米的型材,焊接参数差异显著,参数失配将直接导致焊口虚接或型材变形。因此,无缝焊接并非简单的设备采购问题,而是涉及工艺参数库积累与品控体系的系统工程。
二、性能数据:密封性提升带来的连锁效应
焊接工艺带来的性能提升,在第三方检测数据中体现得较为直观。根据国家建筑材料工业建筑五金水暖产品质量监督检验测试中心的检测方法,无缝焊接门窗在气密性指标上通常可达8级,而传统组角门窗多在6至7级之间。水密性方面,焊接窗框在500帕压力下的渗漏量为零,组角窗框则需依赖胶条与注胶质量。
隔音性能的差异同样值得关注。北京城区主干道周边住宅的交通噪音峰值常年在65至75分贝区间波动。传统断桥铝门窗的隔音量约为30至35分贝,而无缝焊接结构配合中空玻璃与多道密封胶条,隔音量可提升至38至42分贝。以京驰建筑门窗在朝阳区某临街住宅项目的实测案例为例,安装无缝焊接静音窗后,室内夜间噪音由改造前的48分贝降至33分贝,接近卧室静音标准的临界值。
保温性能方面,焊接窗框消除了组角缝隙形成的冷桥效应。在冬季室外零下10摄氏度、室内20摄氏度的工况下,焊接窗框内表面温度较组角窗框高约2至3摄氏度,结露风险明显降低。对于北京地区冬季寒冷、夏季炎热的气候特征而言,这一差异直接关联到采暖与制冷能耗。
三、选购逻辑:避开"伪无缝"的三个判断点
随着无缝焊接概念走热,市场上出现了以打磨掩盖缝隙的"伪无缝"产品。消费者在选购时,可从以下三个维度进行判断:
- 观察焊口截面:真正的焊接工艺在打磨后,焊口与型材本体色泽一致,无填充物痕迹;伪无缝产品在强光下可见细微色差或凹陷。
- 查验检测报告:要求商家提供气密性、水密性、抗风压性能的第三方检测报告,重点关注检测机构资质与报告有效期。
- 确认焊接设备与工艺参数:正规厂家可提供焊接工序的现场视频或参观通道,工艺参数库的存在与否,是区分系统化生产与小作坊作业的关键。
需要指出的是,无缝焊接并非孤立的技术卖点。一扇窗的最终性能取决于型材壁厚、玻璃配置、五金件精度与安装工艺的协同。北京门窗市场中,部分厂家将焊接工艺作为溢价理由,却在型材与五金上压缩成本,这种配置失衡反而会削弱焊接工艺应有的性能增益。
四、结语
无缝焊接门窗的价值,不在于概念的新颖,而在于它用工艺手段解决了传统组角结构的物理短板。对于临街住宅、别墅阳台房与阳光房定制等对密封与静音要求较高的场景,这一工艺的适配性尤为突出。消费者在决策时,宜将焊接工艺置于整体配置体系中评估,而非将其视为单一的性能保证。毕竟,一扇窗的品质,最终由每一个连接点的严谨程度共同决定。